Tecnología Patentada
Tecnología al servicio de la economía circular
Un ecosistema tecnológico propio que cubre toda la cadena: gestión de residuos peligrosos, regeneración molecular de agua y valorización de aceites industriales usados.
Nuestro impacto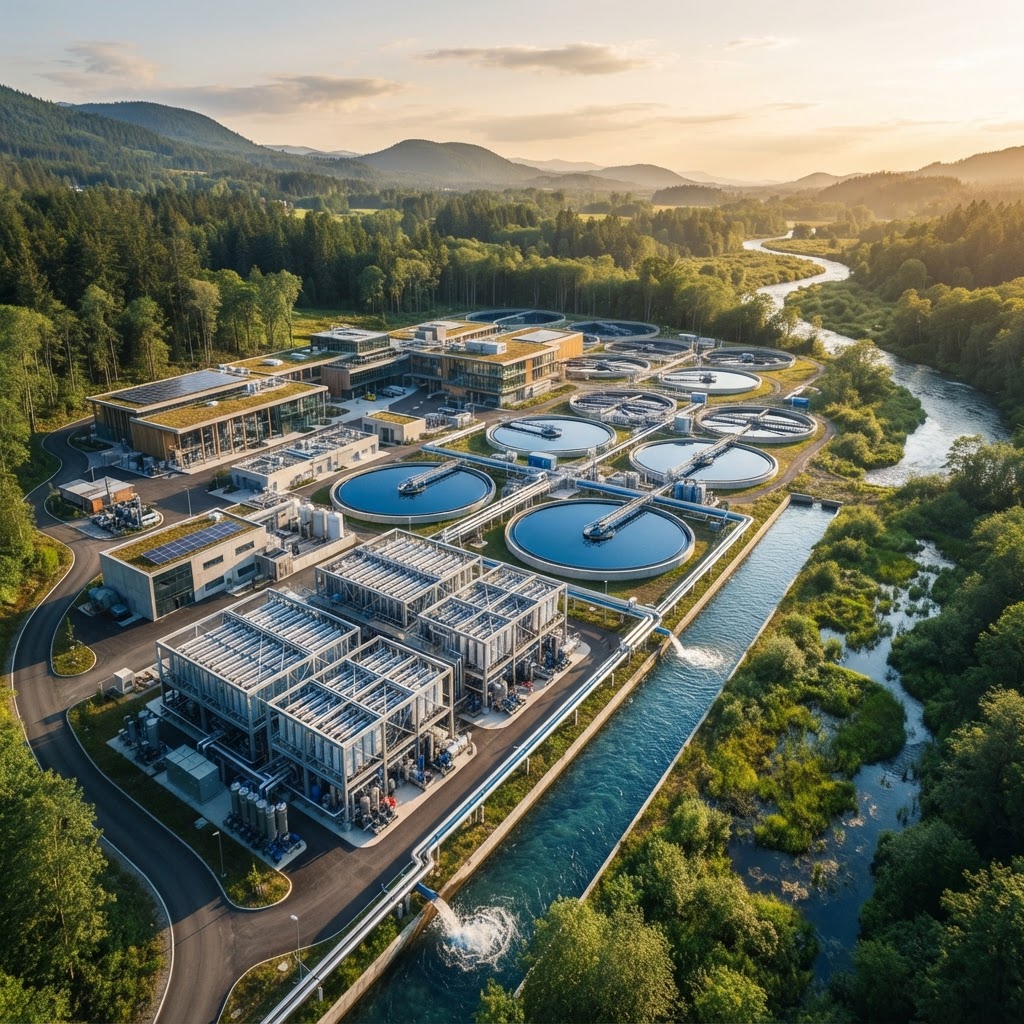
Proceso molecular
Purificación a nivel molecular
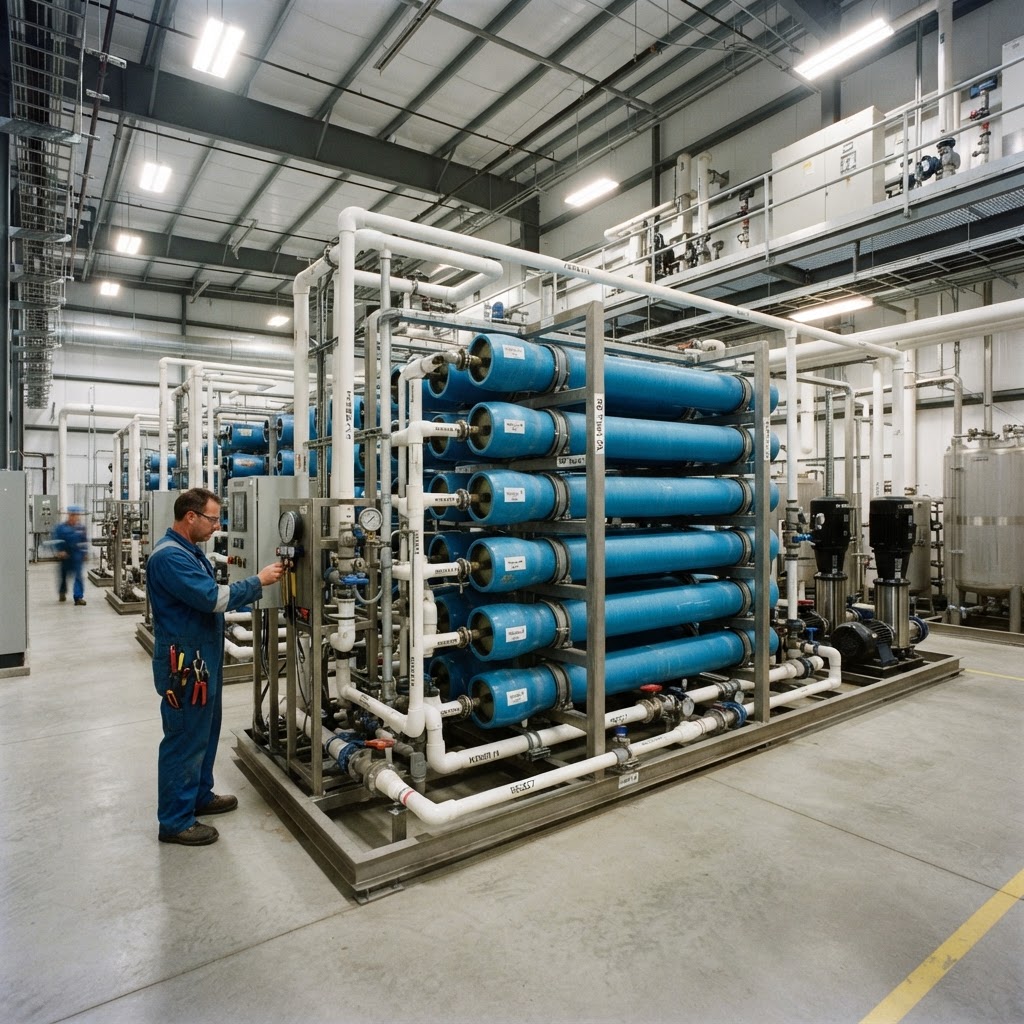
Membranas de nanofiltración con poros de 0.1nm separan contaminantes a nivel atómico, logrando una pureza del 99.97% para la síntesis de AdBlue® y productos químicos premium.
Tecnología patentada
Filtración química: el corazón de nuestra patente
Explora interactivamente cómo transformamos agua residual en agua ultrapura mediante nuestro proceso de filtración química patentado de cinco etapas.
Agua residual
Entrada: agua residual industrial
El proceso comienza con aguas residuales cargadas de metales pesados, compuestos orgánicos, aceites y sólidos en suspensión procedentes de la industria.
turbidez
>500 NTU
ph
3.5 – 11.0
contaminantes
80+ especies
Ingeniería aplicada
Tecnología por línea de negocio
Cada línea cuenta con procesos específicamente diseñados para máxima eficiencia, seguridad y pureza.
Gestión de residuos peligrosos
Tratamiento de aguas peligrosas
Tratamiento físico-químico
Neutralización, precipitación y separación de metales pesados y contaminantes en aguas peligrosas.
Separación avanzada
Decantación, coagulación y floculación para aislar fracciones valorizables de cada residuo líquido.
Control y trazabilidad
Sistema digital de seguimiento de residuos desde el origen hasta la disposición final certificada.
Regeneración de agua
AdBlue · Limpiaparabrisas · Anticongelantes
Nanofiltración Avanzada
Membranas de óxido de grafeno con poros de 0.1nm que separan contaminantes a nivel molecular.
Intercambio Iónico Selectivo
Resinas que capturan selectivamente los iones necesarios para la síntesis de urea y glicoles.
Reactor Catalítico
Conversión catalítica a baja temperatura de componentes nitrogenados en urea técnica para AdBlue.
Electrodiálisis Bipolar
Generación in-situ de ácidos y bases, minimizando el consumo de reactivos externos.
Control SCADA con IA
Monitorización 24/7 con IA predictiva que ajusta parámetros para maximizar el rendimiento.
Certificación ISO 22241
Todos nuestros procesos certificados bajo las normativas internacionales más exigentes.
Gestión de aceites industriales usados
Recogida y valorización
Regeneración de aceites
Proceso de re-refinado que recupera aceites base de calidad a partir de aceites industriales usados.
Control de calidad
Análisis de propiedades fisicoquímicas para clasificar y destinar cada aceite al proceso óptimo.
Gestión documental
Certificados de recogida y valorización con trazabilidad completa para cumplimiento normativo.
Trayectoria
Nuestra trayectoria
Inicio I+D en laboratorio
Patente de tecnología de membranas
Planta piloto operativa
Primera producción comercial
Certificación ISO 22241
Expansión a escala industrial
Inicio operaciones comerciales planta Alicante